

Matériaux à haut vs bas flux : 4 solutions pour des essais d’indice de fluidité à l’état fondu plus précis
Révéler les secrets du comportement des plastiques pour un développement de produits amélioré
Lorsque les matières plastiques sont transformées — que ce soit par moulage par injection, extrusion ou production de films — leur capacité à s’écouler sous l’effet de la chaleur et de la pression détermine tout, de l’efficacité de la fabrication à la qualité du produit fini. La compréhension et le contrôle de ce comportement d’écoulement commencent par une mesure clé : l’indice de fluidité à l’état fondu (MFI).
Ancrés dans la science de la rhéologie, les essais d’indice de fluidité à l’état fondu offrent aux ingénieurs et aux équipes de contrôle qualité un moyen fiable et normalisé d’évaluer le comportement d’un polymère dans des conditions de transformation réelles — et de s’assurer que chaque lot de matériau répond aux spécifications avant même d’atteindre la ligne de production.
Qu’est-ce que la rhéologie ?
La rhéologie est la science qui étudie la déformation et l’écoulement des matériaux sous l’effet d’une force appliquée — et son influence s’étend bien au-delà des cadres industriels. De nombreux produits que nous utilisons quotidiennement sont le résultat d’une étude rhéologique minutieuse. La viscosité du dentifrice est conçue pour qu’il reste sur la brosse plutôt que de glisser entre les poils. Le shampooing est formulé pour rester dans la paume de la main sans couler. Même l’encre d’un stylo à bille est précisément ajustée pour s’écouler de manière fluide et constante sous la pression de l’écriture.
Dans l’industrie des plastiques, ces mêmes principes s’appliquent à une échelle beaucoup plus vaste. Comprendre comment un polymère s’écoule sous l’effet de la chaleur et de la pression — et comment ce comportement change avec différentes formulations ou conditions de transformation — est fondamental pour développer des matériaux performants de manière fiable lors de la fabrication.
Indice de fluidité à l’état fondu (MFI)
L’indice de fluidité à l’état fondu est un paramètre décisif dans l’industrie des polymères. Il est principalement utilisé pour évaluer la qualité et les caractéristiques des matières plastiques. Il mesure la performance d’une matière plastique à l’état fondu à s’écouler sous une pression donnée, offrant un aperçu de la transformabilité du polymère et de son comportement pendant les processus de fabrication.
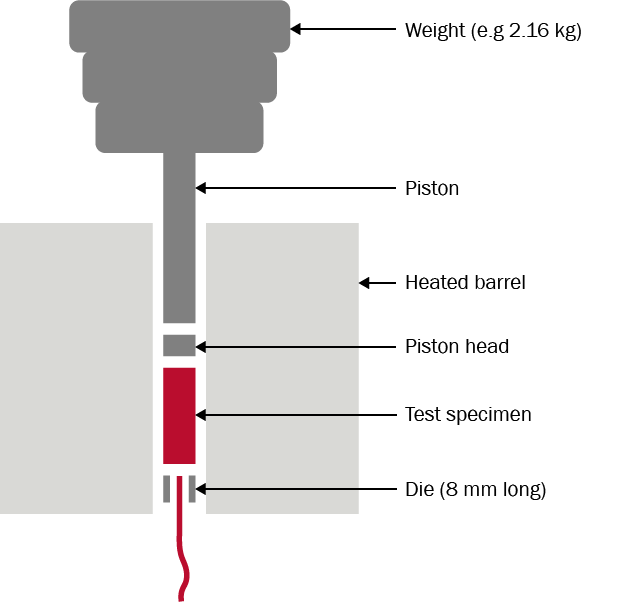
L’indice de fluidité à l’état fondu (MFI) est déterminé en faisant s’écouler le polymère fondu à travers une buse dont les dimensions sont conformes aux normes d’essai ISO 1133 et ASTM D1238, tout en étant soumis au poids d’une masse spécifiée. La quantité de matériau s’écoulant de la buse est ensuite mesurée, généralement en grammes toutes les dix minutes, pour fournir une estimation de la fluidité du matériau à cette température et pression particulières.
Où trouve-t-on l’indice de fluidité à l’état fondu ?
La valeur de l’indice de fluidité à l’état fondu d’un matériau se trouve dans les fiches techniques et les fiches d’informations techniques fournies par les fabricants de plastiques. Ces documents contiennent des informations détaillées sur les propriétés physiques, chimiques et mécaniques du polymère, offrant aux ingénieurs et aux techniciens de laboratoire un point de référence complet pour comprendre le comportement attendu d’un matériau dans des conditions de transformation.
De manière cruciale, les fiches techniques incluent également la température standard et les conditions de masse appliquée utilisées pour mesurer le MFI, permettant de reproduire les essais en laboratoire pour confirmer les valeurs fournies par le fournisseur. Il s’agit d’une étape importante du contrôle qualité : vérifier que le matériau reçu correspond aux spécifications de la fiche technique aide à prévenir les problèmes de transformation et garantit la constance du produit final.
Lorsque les fiches techniques des fabricants ne sont pas disponibles, des bases de données en ligne spécialisées qui collectent des informations sur une large gamme de matières plastiques peuvent être consultées. Ces bases de données indiquent des valeurs de référence pour le MFI ainsi que les conditions d’essai correspondantes, ce qui en fait une ressource utile pour la recherche et le développement, la sélection des matériaux et le recoupement des données des fournisseurs.
Il convient de noter que les valeurs de MFI ne sont valables que dans les conditions d’essai spécifiques dans lesquelles elles ont été mesurées. La température, la masse appliquée et la préparation du matériau peuvent toutes influencer le résultat, c’est pourquoi la reproduction des conditions exactes indiquées dans la fiche technique est essentielle pour une comparaison significative et une vérification précise de la qualité.
Domaines d’application du MFI
Contrôle qualité
Le MFI est essentiel pour s’assurer que les résines plastiques répondent aux spécifications requises avant d’être utilisées dans les processus de fabrication. Les fabricants utilisent le MFI pour vérifier la constance du matériau reçu des fournisseurs, évitant ainsi les problèmes de production et les défauts dans les produits finis.
Recherche et développement
En recherche et développement, le MFI aide les utilisateurs à comprendre comment les changements dans la composition chimique du polymère affectent les propriétés d’écoulement du matériau. Ces informations permettent de développer de nouveaux matériaux dotés de propriétés optimales pour des applications spécifiques.
Recyclage des plastiques
Le MFI est important pour évaluer les matières plastiques recyclées, déterminer leur aptitude à être réutilisées dans les processus de fabrication et s’assurer que les matériaux recyclés peuvent être combinés avec des matériaux vierges sans compromettre la qualité du produit final.
Comment est-il mesuré ? MFR et MVR
L’indice de fluidité à l’état fondu peut être mesuré de deux manières :
- Indice de fluidité à l’état fondu en masse (MFR) : mesure les grammes de matériau s’écoulant à travers une buse en 10 minutes.
- Indice de fluidité à l’état fondu en volume (MVR) : mesure le volume de matériau en centimètres cubes s’écoulant dans le même intervalle de temps.
La relation entre le MFR et le MVR est dérivée de la formule :
MFR = MVR x densité du matériau à la température d’essai
Classification selon le débit
- Matériaux à haut flux : Ils ont un MFI élevé pouvant atteindre 1 600 g/10 min. Ils se caractérisent par une faible viscosité et une fluidité élevée et sont idéaux pour des applications telles que le moulage par injection.
- Matériaux à bas flux : Ils ont un MFI faible, généralement inférieur à 4 g/10 min. Ils se caractérisent par une viscosité élevée et une capacité d’écoulement plus faible, et sont préférés pour des applications telles que l’extrusion, qui permet la production de tubes et de feuilles.
Quelles solutions peuvent être adoptées
Des solutions spécifiques peuvent être adoptées pour réaliser les essais selon les délais et les modalités requis par les normes internationales.
Piston léger
Le piston léger de 100 grammes est une solution idéale pour tester les matériaux à haute fluidité qui ont tendance à s’écouler rapidement sous leur propre poids. Contrairement au piston standard de 325 grammes, le piston plus léger exerce moins de pression sur le matériau pendant la phase de préchauffage, permettant un meilleur contrôle de la vitesse de descente du matériau et réduisant le risque d’écoulement prématuré avant le début de l’essai.
Ceci est particulièrement important pour les polymères ayant un indice de fluidité élevé, où même de faibles variations des conditions de préchauffage peuvent conduire à des résultats incohérents. En appliquant moins de force vers le bas pendant cette phase critique, le piston léger donne au matériau le temps d’atteindre uniformément la température d’essai correcte — sans être poussé prématurément à travers la filière.
Ce piston est particulièrement avantageux pour les polymères qui nécessitent une manipulation délicate pour éviter une libération prématurée du matériau du dispositif d’essai. Le résultat est un essai plus contrôlé et répétable qui reflète mieux les véritables caractéristiques d’écoulement du matériau et soutient la conformité aux normes d’essai ISO 1133 et ASTM D1238.

Piston « zéro gravité »
Le piston « zéro gravité » représente une innovation significative dans les essais de matériaux à haut flux. Équipé d’un aimant à son sommet, il permet de suspendre le piston pendant la phase de préchauffage — éliminant ainsi le risque de déversement prématuré de matériau qui peut compromettre la précision de l’essai et gaspiller de la matière.
Les pistons traditionnels appliquent un poids sur le matériau dès qu’ils sont chargés, ce qui peut amener les polymères à haute fluidité à commencer à s’écouler avant le début officiel de l’essai. Le piston « zéro gravité » résout ce problème en maintenant le piston en place magnétiquement, garantissant que le matériau préchauffe dans des conditions contrôlées et sans poids. Lorsque l’essai est prêt à commencer, le piston est automatiquement relâché, appliquant la charge de manière constante et précisément au bon moment.
Cette approche améliore non seulement la fiabilité des résultats, mais soutient également la conformité aux normes d’essai ISO 1133 et ASTM D1238, où des conditions de préchauffage constantes sont essentielles pour des mesures précises de l’indice de fluidité en masse et en volume.

Obturateur de filière automatique
L'obturateur de filière automatique est un accessoire développé pour garantir la précision des essais d'indice de fluidité à l'état fondu, en particulier avec les matériaux à haute fluidité. Sans obturateur de filière, les polymères à écoulement élevé peuvent commencer à s'échapper par la buse pendant la phase de préchauffage — avant même que l'essai n'ait commencé — réduisant la quantité de matériau disponible pour la mesure et introduisant une variabilité susceptible de fausser les résultats.
Ce dispositif fonctionne comme un obturateur qui bloque la sortie du matériau pendant la phase de préchauffage. Équipé d'un capteur, l'obturateur de filière automatique reste fermé tout au long du préchauffage, garantissant qu'aucun matériau ne peut s'échapper avant le début de l'essai. Cela est particulièrement critique pour les matériaux à indice de fluidité à l'état fondu élevé, où même une petite quantité d'écoulement prématuré peut affecter de manière significative la quantité de matériau restant dans le cylindre et la cohérence de la mesure finale.
Lorsque l'essai est prêt à commencer, le système libère automatiquement l'obturateur au moment précis, permettant au matériau de s'écouler à travers la buse dans des conditions contrôlées et normalisées. Cela élimine la variabilité associée au retrait manuel de l'obturateur de filière, qui peut introduire des incohérences de synchronisation et perturber le matériau au moment même où l'essai commence.
Le résultat est un essai plus fiable et répétable qui maintient une quantité suffisante de matériau dans le dispositif d'essai, empêche les fuites susceptibles de compromettre la précision et garantit une conformité totale aux normes d'essai ISO 1133 et ASTM D1238.

Unité de compactage et de purge automatique
Les matériaux à faible vitesse, caractérisés par un indice de fluidité plus bas, présentent une viscosité plus élevée et une capacité d’écoulement réduite par rapport aux matériaux à haute vitesse. Ces polymères nécessitent une attention particulière lors des essais et de la transformation, car leur nature hautement visqueuse implique des défis uniques pour une mesure et une manipulation précises dans les processus de fabrication.
L’extrusion de ces matériaux a lieu à des vitesses de déformation plus faibles pour éviter la formation de défauts tels que des bulles ou des fractures, qui pourraient compromettre les propriétés mécaniques du produit. Tester des matériaux à faible vitesse exige que le polymère soit totalement exempt de bulles d’air et bien compacté, car tout emprisonnement d’air pourrait causer des variations significatives dans les résultats d’essai. Le compactage du matériau pendant la phase de préchauffage est particulièrement critique. L’utilisation d’une unité de compactage et de purge automatique peut aider à appliquer une pression spécifiée de manière uniforme et répétable sur le matériau, éliminant l’air emprisonné et garantissant un compactage optimal.
Ce système intelligent peut ajuster la pression appliquée en fonction de la réponse du matériau, maintenant la valeur de pression constante tout au long du processus de préchauffage. De plus, à la fin de l’essai, il aidera à purger le matériau restant à l’intérieur du cylindre en favorisant un nettoyage plus rapide et plus facile de celui-ci.